工厂与工艺:狮山 3200 平米车间的一天
从型材进厂到窗出厂,中间有五道工序、十一个检验点。这一页写清楚我们怎么做、做错了怎么改、改完怎么记录。
车间在南海区狮山镇小塘工业大道,3200 平米,四条加工线:两条走家装、一条走工程、一条专门做异形与阳光房骨架。早上 8 点开机,先跑当天首件,首件合格才批量开工,这条规矩从 2019 年一直没改。
型材进厂先做三件事:量壁厚、看隔热条、抽查膜厚。壁厚用千分尺量三个位置取最小值,1.8 mm 的料实测低于 1.70 mm 整批退回;隔热条用指甲刮,PA66 不出白痕,PVC 会起白;膜厚用测厚仪,粉末喷涂要求 40 到 80 微米。
下料是第一道关键工序。切割机精度 ±0.3 mm,切口要去毛刺再做端面处理,不然组角时胶打不实。同批料贴同一张流转卡,卡上写下料人、设备号、批次与时间,出了问题能倒查到具体哪一刀。
穿条用滚压,压力 3.2 MPa,每班首件做剥离试验,剥离力要求大于 25 N/mm。剥离试验是把穿好条的型材切开一段,用拉力机把铝和条拉开,测每毫米长度需要多少力;低于 25 的说明滚压不到位,条子日后会松。
组角用铸铝角码加双组分胶,组角后复核对角线:1.5 m 的窗,两条对角线长度差要控制在 1.5 mm 内。差得多了,窗扇装上去就是歪的,关不严就会漏风,靠调五金是调不回来的。
检验不是最后一道,是每一道
下料后查长度与切口;穿条后查剥离力;组角后查对角线;合片前查玻璃尺寸与胶宽;出厂前逐樘查开启力、密封条压缩量、排水孔通畅,再抽 5% 做气密复测。十一个检验点,每个点都有记录人。
气密复测用简易压差箱,把窗装到箱体上,加压到 100 Pa,测漏气量。不合格的窗当场拆开查胶条搭接,多数问题是转角没做整体折弯,剪断拼接的角最先漏。
量尺与安装,是另一半功夫
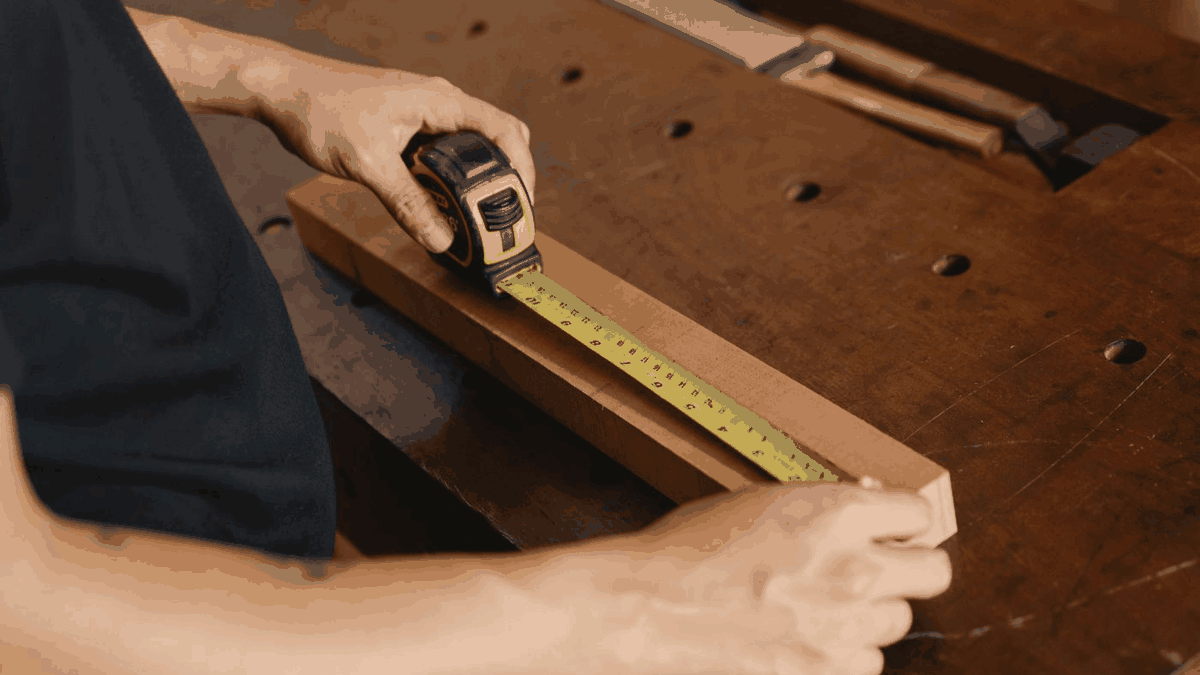
窗做得再好,装不好一样漏。量尺按九点测量,每个方向测上中下三点取最小值,误差控制在 3 mm 内。安装五道工序签字:附框固定、发泡填充、外侧防水、窗台收边、淋水试验,缺一项不签验收单。
淋水试验按 2 L/(min·m²) 的流量浇 5 分钟,室内侧贴吸水纸。纸湿了就是没做好,当场返工,不留到客户入住后再处理。这套做法在 2025 年跑了 214 个家装项目,渗漏返修 6 户,返修率 2.8%。
我们不做什么
不做只报总价不给分项的单子。不做把 1.6 mm 壁厚用在 12 层以上的方案。不做用杂牌五金压价的改法。不接跨行业的活,只做门窗,不做幕墙、不做钢结构、不做室内装修。
车间现有 26 人,其中 4 位是 2016 年就在的老师傅,负责异形与阳光房骨架。技术组 3 人,管出图、算风压、做节点大样。安装 3 个班组共 12 人,全部自有,不外包。
先量尺,再谈价格
洞口宽高、楼层、几扇,四个信息发过来,当天出一版分项报价,型材、玻璃、五金、安装分开写。